Некоторые пластиковые компоненты не могут достичь требуемой структуры, внешнего вида, герметичности, сцепления или функциональной интеграции за одну операцию литья под давлением. Когда формованной детали требуется дополнительный слой материала, вставка, функциональный элемент или вторичная формованная часть,Вторичное формование литья под давлениемможет обеспечить подходящий производственный подход.
Этот процесс особенно полезен, когда в конечном компоненте необходимо объединить различные материалы или интегрировать ранее сформированный компонент в формованную конструкцию. Это может помочь сократить отдельные сборочные операции, позволяя производителям разрабатывать детали с более сложными функциональными требованиями.Кингхепредоставляет решения для литья под давлением для клиентов, которым требуются процессы вторичной формовки для различных промышленных применений.
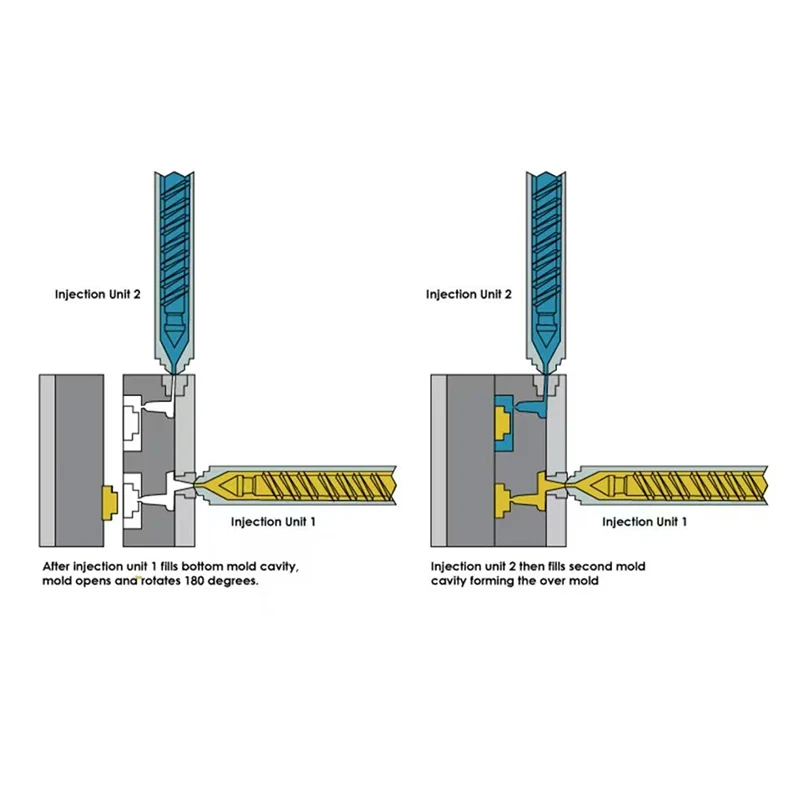
Вторичное формование под давлением относится к процессу литья под давлением, в котором существующий отлитый компонент или подготовленная вставка подвергается другой операции формования. Затем вокруг исходного компонента или на нем формируется второй материал или формованная секция.
Первый компонент действует как подложка, а второй этап формования добавляет дополнительный материал или функциональность. В зависимости от конструкции продукта вторичный материал может обеспечивать герметизацию, изоляцию, защиту, сцепление, структурную интеграцию или другие необходимые характеристики.
Различные материалы могут обеспечивать разные эксплуатационные характеристики. Жесткий пластик может обеспечить структурную поддержку, а более мягкий материал может улучшить сцепление, герметизацию, амортизацию или устойчивость к вибрации.
Выбор совместимых материалов важен, поскольку интерфейс между первым и вторым материалами может повлиять на надежность готового компонента.
Обычное производство может потребовать сначала формования отдельных компонентов, а затем их сборки с использованием клея, крепежных изделий, запрессовки, сварки или других методов. Вторичная формовка может интегрировать некоторые из этих функций непосредственно в процесс формования.
Сокращение отдельных этапов сборки может упростить производственный процесс и уменьшить количество отдельных компонентов, с которыми необходимо обращаться во время производства.
Вторичное формование может объединить подложку и дополнительный материал в один интегрированный компонент. Это может быть полезно, когда для продукта требуется защитный внешний слой, область уплотнения, гибкая секция или встроенный компонент.
Таким образом, окончательная конструкция может обеспечивать множество функций в рамках одной отлитой сборки, а не полагаться на несколько отдельно изготовленных деталей.
Вторичный материал может изменить характеристики поверхности существующей формованной детали. В зависимости от материала и конструкции это может обеспечить улучшенное сцепление, амортизацию, герметизацию, изоляцию, гашение вибрации или защиту окружающей среды.
Автомобильным компонентам часто приходится выдерживать вибрацию, изменения температуры, влажность и многократное механическое использование. Вторичное формование можно использовать, когда жесткая пластиковая конструкция нуждается в дополнительном уплотнении, амортизации, изоляции или защитном материале.
Потенциальные области применения включают переключатели, ручки, разъемы, корпуса датчиков, защитные крышки и другие компоненты, требующие изготовления из нескольких материалов.
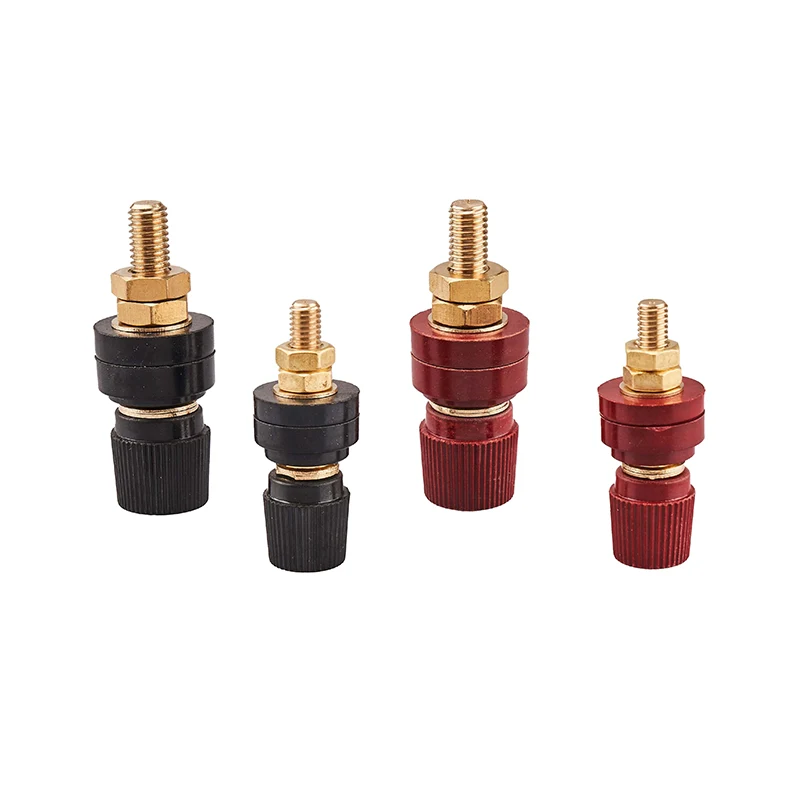
Электротехнические изделия часто содержат клеммы, контакты, провода, разъемы и другие компоненты, которые необходимо интегрировать в пластиковые корпуса. Вторичное формование может помочь расположить и защитить эти элементы внутри конечного компонента.
Для электрических применений выбор материала и условия формования следует оценивать в соответствии с изоляцией, температурой, стабильностью размеров и требованиями окружающей среды.
Потребительские товары, такие как портативные устройства, инструменты, элементы управления, ручки и бытовая техника, могут требовать иных характеристик поверхности, чем те, которые обеспечиваются одним жестким пластиком.
Вторичный гибкий материал может быть добавлен в выбранные области для улучшения сцепления, комфорта, поглощения ударов или управляемости.
Для продукции медицинского назначения и здравоохранения могут потребоваться интегрированные конструкции с особыми требованиями к чистоте, совместимости материалов, химической стойкости, стерилизации и постоянству размеров.
Когда для таких применений используется вторичная формовка, выбранные материалы и производственный процесс должны быть оценены на соответствие применимым требованиям к продукции и нормативным требованиям.
В промышленном оборудовании могут использоваться вторичные формованные компоненты для защитных крышек, уплотнений, захватов, элементов контроля вибрации, защиты кабелей и других функциональных деталей.
Этот процесс может быть полезен, когда компоненту необходимо сочетать жесткие структурные характеристики с другим материалом, обеспечивающим дополнительную защиту или гибкость.
На первом этапе формования производится первичная подложка или базовый компонент. Ее размеры и особенности поверхности необходимо контролировать, поскольку они непосредственно влияют на вторую операцию формования.
Подложка может включать специальные канавки, ребра, отверстия, подрезы или другие структурные элементы, предназначенные для облегчения позиционирования компонента или улучшения механического удержания во время вторичного формования.
После первого этапа формования подложку готовят ко второй операции. В зависимости от процесса подготовка может включать очистку, позиционирование, проверку, предварительный нагрев или перенос детали в другую форму.
Точное позиционирование особенно важно, когда второй материал должен покрывать только определенную область подложки.
Второй материал впрыскивают в форму вокруг подготовленной подложки или на нее. Материал поступает в обозначенную полость и образует необходимую вторичную структуру.
Давление впрыска, температуру, скорость наполнения, условия охлаждения и конструкцию формы необходимо контролировать в соответствии с выбранным материалом и геометрией изделия.
После инъекции компоненту дают остыть и стабилизироваться перед его извлечением и проверкой. Готовую деталь следует проверить на точность размеров, качество сцепления или механическое удержание, качество поверхности, наличие заусенцев, деформаций и других дефектов, связанных с процессом.
Первый и второй материалы необходимо выбирать по их физическим и технологическим характеристикам. В приложениях, требующих адгезии между материалами, совместимость между подложкой и вторичным материалом особенно важна.
Если материалы не соединяются должным образом, у готового компонента могут возникнуть проблемы с разделением или другие проблемы с интерфейсом во время эксплуатации.
Форма первого формованного компонента влияет на то, как второй материал растекается и остается прикрепленным. Канавки, ребра, подрезы и другие геометрические элементы иногда могут улучшить механическое удержание.
Совместное проектирование подложки и вторичного слоя на ранней стадии разработки продукта может помочь избежать производственных проблем в дальнейшем.
Второй процесс впрыска необходимо контролировать в соответствии с окном обработки материала. Чрезмерная температура, давление или скорость впрыска могут повлиять на основу, а недостаточные условия заполнения могут вызвать неполное формование или дефекты поверхности.
Когда существующий компонент помещается в форму для вторичной формовки, его положение необходимо точно контролировать. Несоосность может привести к неравномерному покрытию материала, отклонению размеров, открытым областям или несовместимости готовых деталей.
| Приложение | Функция вторичного формования |
|---|---|
| Ручки и захваты | Добавьте более мягкую или удобную поверхность захвата. |
| Электрические разъемы | Герметизация или защита контактов и областей соединений |
| Уплотнительные компоненты | Добавьте герметизирующий материал вокруг жесткой подложки. |
| Автомобильные запчасти | Обеспечить изоляцию, защиту, амортизацию или герметизацию. |
| Промышленные компоненты | Добавьте защитный или виброустойчивый материал |
| Потребительские товары | Улучшите сцепление, внешний вид, комфорт или ударопрочность. |
| Электронные корпуса | Интеграция защитного или изоляционного материала |
| Оценочный элемент | Внимание покупателя |
|---|---|
| Базовый материал | Подтвердите материал, использованный на первом этапе формования. |
| Вторичный материал | Проверьте совместимость с подложкой |
| Геометрия детали | Оцените канавки, ребра, поднутрения и другие элементы крепления. |
| Требования к склеиванию | Определите, требуется ли химическая адгезия или механическое удержание. |
| Размерный допуск | Определите критические размеры для обоих этапов формования. |
| Поверхностная обработка | Укажите требования к текстуре, внешнему виду и качеству поверхности. |
| Объем производства | Учитывайте требования к инструментам и процессам в соответствии с годовым спросом. |
| Автоматизация | Определите, следует ли автоматизировать загрузку и транспортировку носителя |
| Инспекция | Определить требования к размерному, визуальному и функциональному контролю. |
| Среда применения | Учитывайте температуру, химические вещества, влажность, вибрацию и механическую нагрузку. |
Конструкция пресс-формы должна обеспечивать подходящий путь течения вторичного материала. Плохая конструкция потока может привести к неполному заполнению, задержке воздуха, линиям сварки или неравномерному распределению материала.
Вторичный слой должен иметь подходящую и постоянную толщину, где это возможно. Значительные изменения могут повлиять на охлаждение, усадку, стабильность размеров и внешний вид поверхности.
Вторичная формованная геометрия должна позволять извлекать готовую деталь из формы, не повреждая подложку или вновь сформированный материал. Поэтому при разработке формы следует учитывать углы уклона и места выброса.
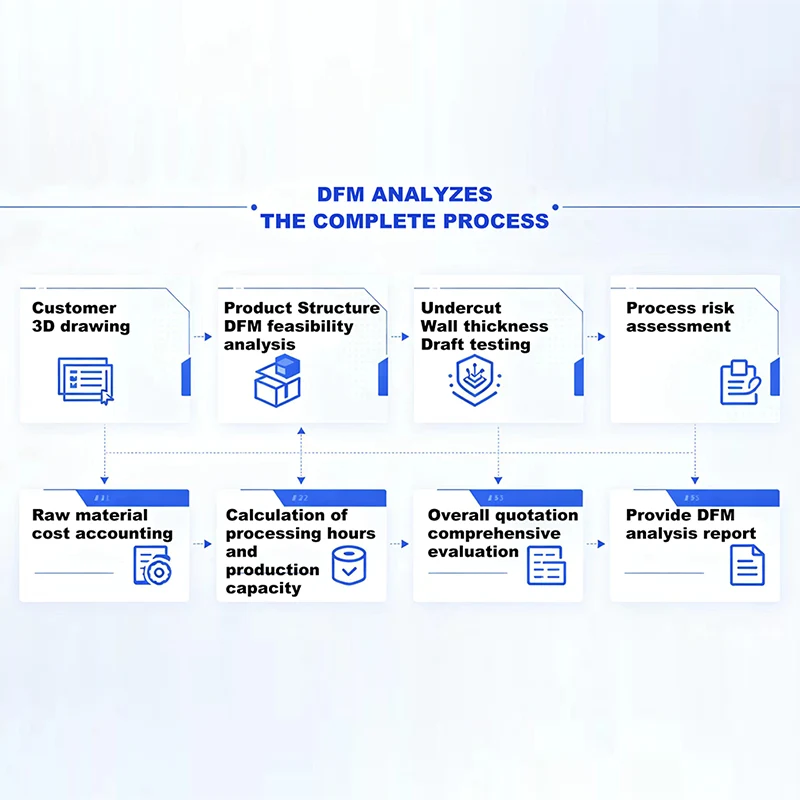
Если процесс вторичной формовки предназначен для замены отдельной операции сборки, перед началом оснастки следует оценить всю производственную последовательность. Сюда входит производство подложек, транспортировка, вторичное формование, проверка и окончательная упаковка.
Объединение нескольких материалов или компонентов в одну формованную деталь может уменьшить количество отдельных деталей, которые необходимо обрабатывать и собирать.
Контролируемый процесс формования может обеспечить более последовательное позиционирование вторичного материала, чем ручная сборка, особенно когда используются подходящие инструменты и автоматизированные системы загрузки.
Когда процесс вторичного формования успешно заменяет нанесение клея, механическое крепление или другую операцию сборки, производители могут упростить производственный процесс и уменьшить потенциальные отклонения, связанные со сборкой.
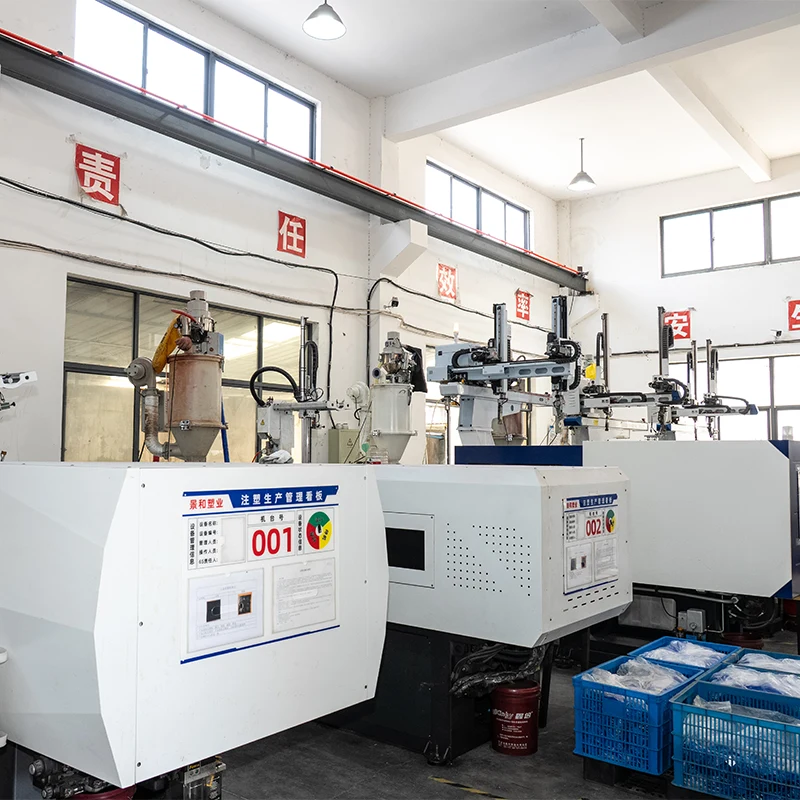
Кингхеможет оценить требования к вторичной формовке в соответствии со структурой детали, материалами, объемом производства, требованиями к размерам и предполагаемым применением. Ранняя оценка процесса помогает определить, подходит ли вторичное формование для конкретного компонента.
Вторичная формовка требует координации между первым формованным компонентом, методом переноса или позиционирования, второй формой, параметрами впрыска и процессом контроля. Эти факторы следует учитывать вместе, чтобы обеспечить стабильный производственный процесс.
Для автомобильного, электронного, промышленного, потребительского и других применений требуемый вторичный материал и структура формования могут значительно различаться.Кингхепомогает клиентам оценить процесс в соответствии с функциональными требованиями готового компонента, а не рассматривать вторичное формование как стандартный универсальный процесс.