Быстрый ответ
Используйте 3D-печать для утверждения скульптуры, литье смолы для очень небольших роскошных тиражей и литье под давлением для всего, что вы действительно будете отправлять в больших количествах или перепечатывать. На самом деле эти трое не являются конкурентами — они занимают разные точки на одном и том же графике проекта. Ваш маршрут решает количество, заморожен ли дизайн и сколько ручного труда вы готовы заплатить за каждую отдельную деталь. Это сравнение формовщика, включая случаи, когда формование является неправильным ответом.
Почти каждое сравнение этих трех процессов в Интернете публикуется службой, которая продает только один из них. Это формирует вывод больше, чем инженерное дело. Мы изготавливаем формы и детали, поэтому относитесь к нашей предвзятости, как заявлено, а затем прочтите седьмой раздел, где мы прямо говорим, когда нас не следует нанимать.
Эта статья входит в наше более широкое руководство поИзготовление компонентов для настольных игр на заказ, который охватывает всю спецификацию материалов. Здесь мы смотрим только на цифры.
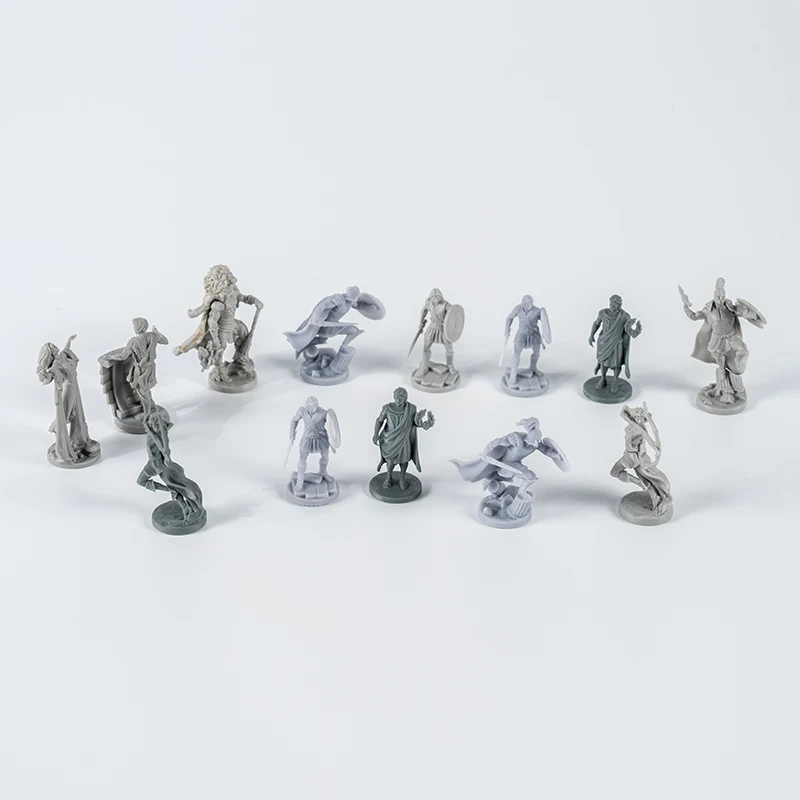
1. Три процесса за одну минуту
Литье под давлением
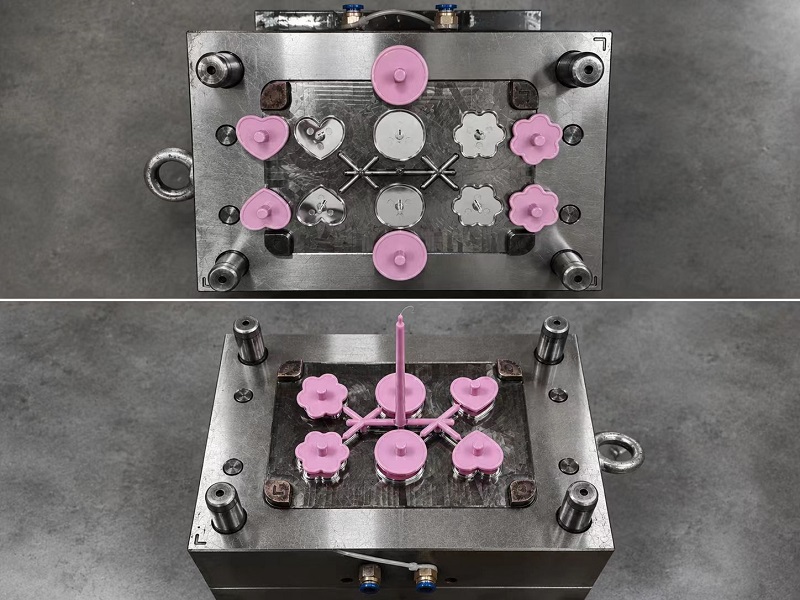
Расплавленный пластик подается в полость из закаленной стали или алюминия, охлаждается и выбрасывается. Полость вырезается один раз на станках с ЧПУ и электроэрозионных станках, а затем бесконечно воспроизводит одну и ту же геометрию. Все дорогостоящее происходит до того, как появится первая деталь.
Литье смолы
Мастер-скульпт используется для изготовления гибкой силиконовой формы. Жидкую смолу заливают или заливают под давлением в эту форму, отверждают и вытягивают вручную. Силикон мягкий, поэтому он может создавать формы, которые прочно зафиксировались бы в стали, но он также изнашивается, и его приходится переделывать.
3D-печать
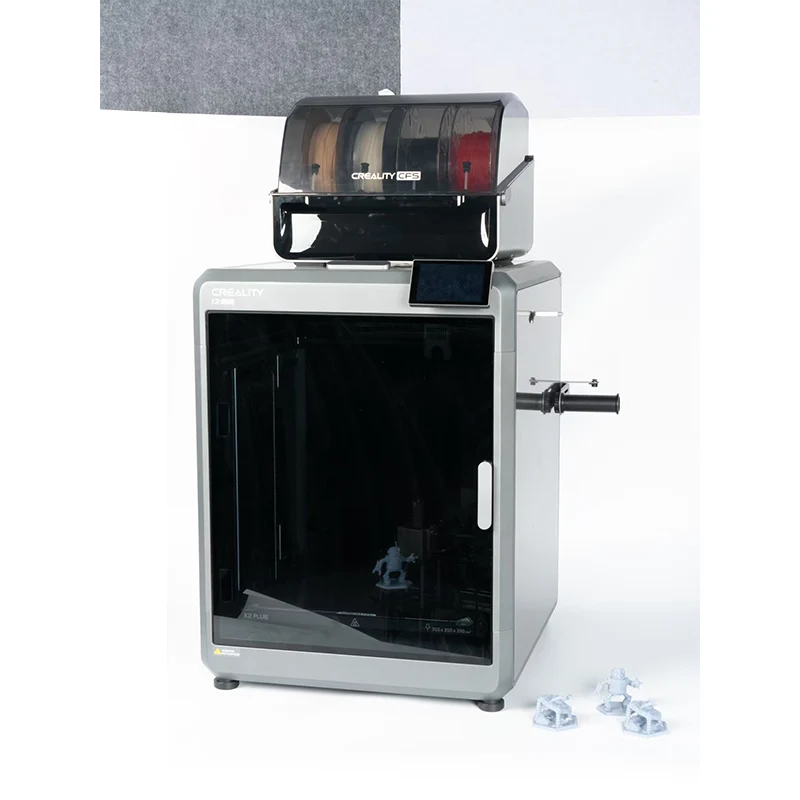
Фигура строится непосредственно из вашего цифрового файла, слой за слоем, без каких-либо инструментов. Смоляные принтеры изготавливаются из ванны с жидкостью и хорошо сохраняют мелкие детали; филаментные принтеры выдавливают расплавленный пластик и лучше подходят для объемных или функциональных форм, чем для лица персонажа.
Литье смолы и 3D-печать смолой — это отдельные процессы, которые имеют общее семейство материалов. Для отливки нужна силиконовая форма и мастер; печать не требует ни того, ни другого. Дизайнеры часто смешивают эти два понятия при брифинге поставщика, и в результате цитата оказывается не той.
2. Лицом к лицу: сравнение, которое имеет значение
| Литье под давлением | Литье смолы | 3D-печать | |
|---|---|---|---|
| Необходимый инструмент | Закаленная полость, разрезается один раз | Силиконовая форма, периодически заменяемая. | Никто |
| Время первой части | Самый длинный | Короткий | Самый короткий |
| Свобода геометрии | Ограничен уклоном и линией разъема | Высокая — мягкая форма изгибается для освобождения | Самый высокий — вообще нет ограничений по выпуску |
| Консистенция по частям | Фактически идентично | Смещается по мере разрушения силикона | Зависит от положения сборки и настроек |
| Ручная работа за штуку | Минимальный — только дегирование | Высокий — каждая деталь вынимается из формы и очищается вручную. | Высокий — поддержка, промывка, отверждение. |
| Стоимость единицы продукции по мере увеличения объема | Резко падает, затем низко выравнивается | Едва двигается | Не падает |
| Цвет через материал | Да, через мастербатч | Возможно, но менее последовательно | Ограниченный |
| Стоимость изменения дизайна | Высокая после резки стали | Умеренный — переделать мастера и слепить | Около нуля |
| Подходит для переиздания | Да — оснастка уже оплачена | Нейтральный | Преимущество не получено |
3. Подробности: что на самом деле может содержать каждый процесс
Существует устойчивое мнение, что литье под давлением не может передать мелкие детали скульптуры. Это не совсем правильно, и правильная реализация меняет ваш подход к дизайну.
Литье воспроизводит все, что вырезано в стали. Наше оборудование с ЧПУ и электроэрозионной обработки может сохранять очень мелкие детали поверхности, поэтому текстура, складки ткани, заклепки и детали лица хорошо передаются. Настоящим ограничением является не разрешение, авыпускать. Стальная полость является жесткой, поэтому для освобождения каждой поверхности необходима тяга, а любая подрезка требует бокового воздействия, подъемника или раскола детали. Каждый из них увеличивает стоимость и может добавить видимую линию.
Силикон гибкий, поэтому отливка из смолы позволяет избежать небольших подрезов, для которых потребуются дополнительные стальные механизмы. В этом его настоящее техническое преимущество, и именно поэтому скульптуры выставочного уровня с глубокой драпировкой или свободно плавающими накидками часто отливаются, а не отливаются.
3D-печать вообще не имеет ограничений по выпуску, и именно поэтому скульптура, отправленная прямо от цифрового художника, редко формуется без изменений. Линии слоев — это вещь — они проходят по изогнутым поверхностям и становятся заметными под краской на больших гладких участках, таких как щит или плащ.
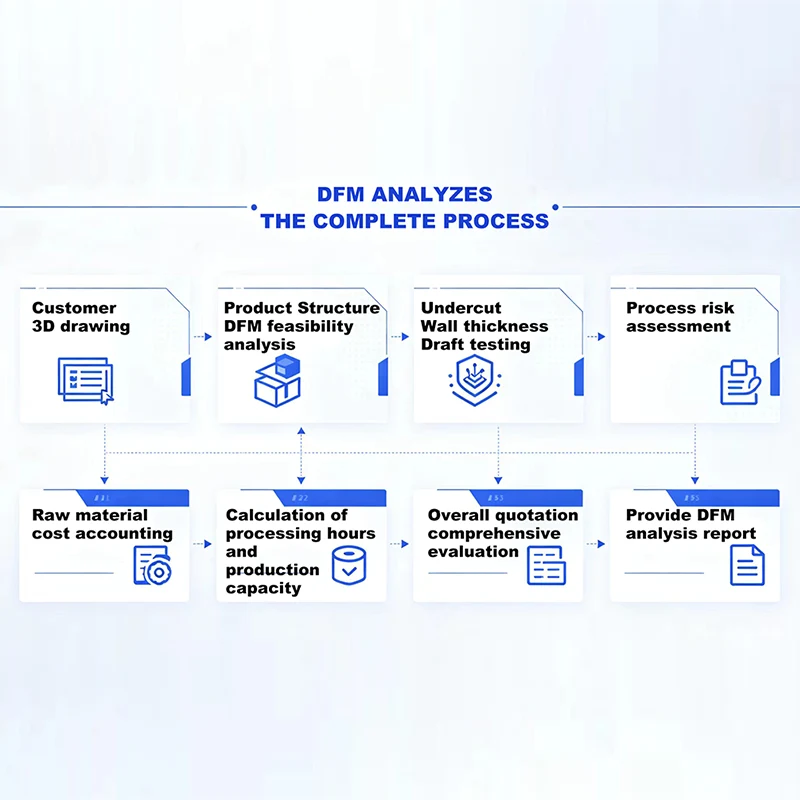
Скульптура утверждается в виде 3D-печати, заказывается оснастка, и только после этого проверка DFM обнаруживает подрезы, требующие трех дополнительных действий. Стоимость оснастки резко возрастает, а график сбивается. БегатьDFM-анализпротив скульптурыдовы подписываете распечатанный образец, а не после.
4. Последовательность: разница, которая проявляется только в масштабе
При больших объемах выборки все три процесса выглядят нормально. Разрыв открывается при полном тираже.
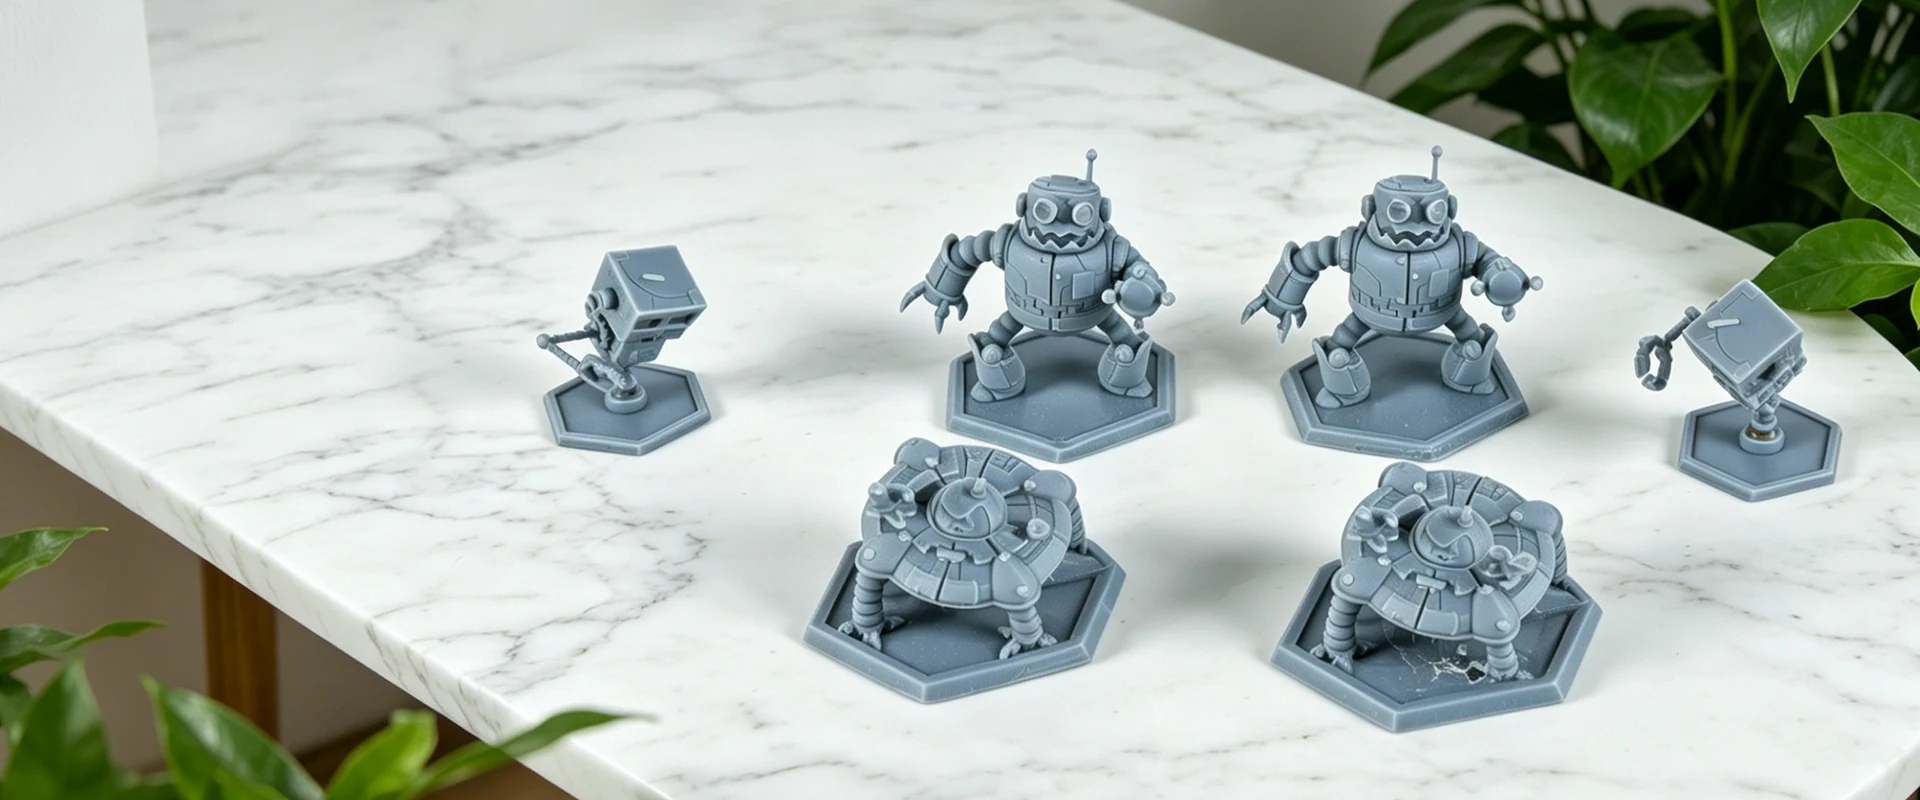
Отлитые детали выходят из жесткой полости, поэтому фигура номер один и последняя фигура серии представляют собой один и тот же объект. Цвет смешивается со смолой в виде маточной смеси, а не распыляется, поэтому потертый край показывает тот же цвет снизу, а не белую сердцевину.
Литые детали дрейфуют. Силиконовая форма со временем портится — края размягчаются, мелкие детали тускнеют, и со временем форму приходится переделывать у мастера. Сторонники, которые получают ранние и поздние произведения из одного и того же тиража, могут получить заметно разные цифры.
Напечатанные детали различаются в зависимости от того, где они располагались на рабочей пластине, как были размещены опоры и насколько тщательно каждая из них была промыта и отверждена. Это контролируют опытные операторы. Это по-прежнему контроль, а не устранение.
Для игры, в которой шесть игроков держат в руках одну и ту же пешку разного цвета, это имеет большее значение, чем любые спецификации. Наша заметка опластиковые детали для реквизита настольных игрохватывает одну и ту же точку в более широком поле.
5. Куда на самом деле идут деньги
Забудьте на мгновение о цене за штуку и посмотрите на форму каждой кривой затрат.
Литье под давлениемфронтальная загрузка почти всего. Вы покупаете полость один раз; после этого каждая деталь стоит материала, машинного времени и нескольких секунд обработки. Кривая начинается высоко и круто падает, затем выравнивается вблизи стоимости материала. При переиздании инструменты уже оплачены, поэтому вы начинаете с плоской части кривой.
Литье смолыимеет скромную установку, а затем высокую стоимость за штуку, потому что человек снимает форму, удаляет засветки и проверяет каждую фигурку. Удвоение заказа примерно удваивает трудозатраты. Объем дает вам очень мало.
3D-печатьне имеет вообще никаких настроек, а стоимость за штуку определяется машино-часами. Оно никогда не дешевеет. Тысяча напечатанных фигурок стоит примерно в тысячу раз больше одной фигуры.
Таким образом, честный вопрос не в том, «что дешевле», а в том, «где находится мое количество относительно точки пересечения». Под ним инструменты лежат мертвым грузом. Помимо этого, отказ от инструментов является дорогостоящим выбором. Мы работаем над этим мелкими партиями всохранение низких затрат на настольную игру на 1000 единиц.
Стоимость оснастки указана за форму, а не за фигуру. Несколько разных маленьких кусочков часто можно разрезать на один.семейная плесень, что существенно снижает точку пересечения. Если ваша коробка состоит из восьми отдельных пластиковых частей, не назначайте цену за восемь отдельных инструментов, прежде чем спрашивать.
6. Отделка и покраска: часто решающий фактор
То, что выходит из машины, не совпадает с тем, что попадает в коробку, и затраты на очистку резко различаются.
| Процесс | Требуется очистка | Отмечает, что он уходит | Поведение краски |
|---|---|---|---|
| Литье под давлением | Дегирование, периодическая обрезка линии пробора | Свидетельская метка ворот, линия разъема, метки выталкивателя | ABS легко принимает грунтовку и чернила; ПП сначала требует обработки поверхности |
| Литье смолы | Снятие обшивки, снятие вентиляционного выступа, промывка | Вентиляционные выступы, засветы швов, иногда пузырьковые пустоты | Хорошо, когда остатки антиадгезива полностью смыты — пропустите это, и краска поднимется. |
| 3D-печать | Удаление опоры, промывка и отверждение смолы | Поддержка шрамов, линий слоев | Линии слоев просвечивают через краску на гладких поверхностях, если они не отшлифованы. |
Если ваши фигурки поставляются неокрашенными в однотонный цвет, литье — самый чистый ответ: цвет находится в материале, и нет покрытия, которое могло бы отколоться. Если они поставляются окрашенными или напечатанными, с самого начала учитывайте украшение, поскольку выбор материала влияет на адгезию. Изогнутые поверхности фигур декорированытампопечатьа не плоскопанельные методы.
7. Выбирайте по сценарию, а не по процессу
| Ваша ситуация | Маршрут | Почему |
|---|---|---|
| Скульптура еще дорабатывается | 3D-печать | Изменения ничего не стоят. Не режьте сталь о движущуюся цель. |
| Демо-копия конференции или образец фотографии | 3D-печать или несколько слепков | Вам нужны детали в этом месяце, а не в этом квартале. |
| Несколько роскошных фигурок | Литье смолы | Скульптуры с тяжелыми подрезами сохраняются в целости и сохранности, а количество инструментов никогда не оправдывает их. |
| Первый тираж на Kickstarter | Литье под давлением | Объемы выполнения — это то место, где кривая затрат решительно поворачивает. |
| Розничное издание или подтвержденное переиздание | Литье под давлением | Инструмент уже амортизирован. Больше ничего не конкурирует. |
| Множество вариантов SKU, по несколько штук каждый | 3D-печать или литье | Отдельный инструмент для каждого варианта редко окупается. Сначала проверьте варианты семейной формы. |
| Части, которые обрабатываются в каждой игре | Литье под давлением | Цветной материал и прочная формованная конструкция сохраняют свою работоспособность в течение всего срока годности игры. |
8. Почему большинство финансируемых проектов используют все три
Процессы гораздо чаще являются последовательными, чем альтернативными. Типичный путь таков: распечатать, чтобы проверить позу и масштаб, отредактировать скульптуру, снова распечатать, отлить небольшую партию для фотографий кампании и предварительного просмотра мероприятий, а затем заняться оснасткой, как только финансирование закроется и дизайн будет заморожен.
Сознательное планирование этой последовательности обходится дешевле, чем ее обнаружение. Запланируйте хотя бы одну печатную доработку и относитесь к печатному образцу как к инструменту проектирования, а не к производственному решению. Полная последовательность реализации проекта изложена в нашемРуководство по изготовлению компонентов настольной игры.
9. Как мы реализуем миниатюрные проекты в Kingke
Kingke — это бренд компании Ningbo Jinghe Plastic Industry Co., Ltd., основанной в 2017 году в районе Хайшу города Нинбо, Китай. У нас есть завод площадью 1500 м² с четырьмя цехами, командой из 15–50 человек и специализированными отделами контроля качества, производства и продаж, и мы имеем сертификаты ISO 9001, ISO 14001 и ISO 45001.
Два из трех процессов в этой статье — наши. Мы бежим3D-печать для прототипированияи мы вырезаем и бежимлитьевые формына собственном производстве на станках с ЧПУ и электроэрозионной обработки от 80 до 200 тонн. Мы не предлагаем литье смолы. Если литье является правильным ответом на ваше количество, мы сообщим вам об этом, вместо того, чтобы заставлять вас использовать инструменты, которые вам еще не нужны.
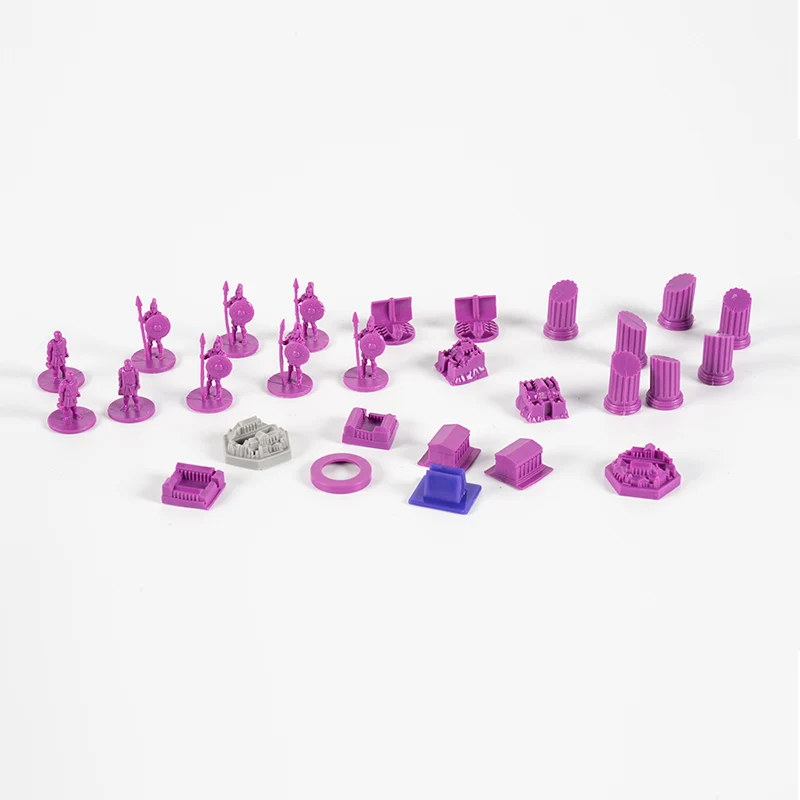
Благодаря нашему ассортименту литьевых машин нам подходит настольная работа. От 80T до 200T — неподходящий завод для автомобильных корпусов и подходящий для фигурки диаметром 30 мм, которая должна выглядеть одинаково при пятизначном тираже. Помимо формования мы занимаемсяОптимизация 3D-моделидля скульптур, которые никогда не рисовались для изготовления, украшения имассовое производство— полезно на цифрах, напластиковые детали для настольной игрывообще и напластиковые детали для фигурок мультфильмов. Вы можете прочитать большео нашей фабрике.
10. Часто задаваемые вопросы
Может ли литье под давлением сохранить столько же деталей, сколько миниатюра, отлитая из смолы?
По поверхностным деталям в целом да. Литая деталь воспроизводит все, что вырезано из стали, а обработка на станках с ЧПУ и электроэрозионная обработка могут сохранять очень мелкие детали, такие как текстура, складки и мелкие детали лица. Реальная разница не в разрешении, а в выпуске. Стальная полость является жесткой, поэтому поверхности нуждаются в уклоне, а поднутрения требуют боковых действий, подъемников или раскола в детали. Силикон изгибается, поэтому отливка из смолы легче справляется с тяжелыми скульптурами. Если ваша скульптура имеет много подрезов, выбор стоит между модификацией ее для лепки или отливкой, как нарисовано.
Могу ли я напечатать свой первый тираж на 3D-принтере и позже перейти на литье под давлением?
Можно, и некоторые проекты так и делают, но понимайте, чего это стоит. 3D-печать не имеет эффекта масштаба, поэтому полный тираж печати обходится дорого, а детали не будут соответствовать отлитым деталям, которые вы изготовите позже. Сторонники, которые получают печатные рисунки, а затем видят розничное издание, заметят разницу в отделке. Если вы знаете, что скоро будет переиздание, обычно лучше один раз обработать инструмент и изготовить оба тиража из одной и той же формы.
Будет ли один и тот же 3D-файл работать для всех трех процессов?
Не без изменений. Файл, который печатается идеально часто, не будет формоваться, потому что печать не имеет ограничений по выпуску, а формование имеет. Подготовка скульптуры к работе с инструментами может означать добавление черновика, разделение позы на отдельные части, утолщение элементов, которые не заполняются, и выбор места, где проходит линия разъема. Отправьте нам имеющийся у вас файл, и мы скажем вам, что необходимо изменить, прежде чем разрезать сталь.
В чем разница между литьем из смолы и 3D-печатью из смолы?
Их объединяет материальная семья и ничего больше. Для литья из смолы требуется мастер-лепка и силиконовая форма, а каждая деталь отливается и извлекается вручную. 3D-печать смолой создает фигуру прямо из вашего цифрового файла, без использования формы и мастера. Литье подходит для небольших повторяющихся партий одной и той же фигуры; печать подходит как для единичных экземпляров, так и для дизайнерских итераций. Уточните, что вы имеете в виду, когда запрашиваете ценовое предложение, иначе вы получите неверную цену.
Нужна ли покраска миниатюр, отлитых под давлением?
Не обязательно. Цвет добавляется в виде маточной смеси, смешанной со смолой, поэтому деталь окрашивается полностью, и при потертости под ней не проявляется другой цвет. Вот почему большинство игровых деталей поставляются в виде одноцветного формованного пластика. Раскраска или печать — это отдельное решение, обычно принимаемое для роскошных изданий или для фигурок, имеющих знаки отличия. На фигурных фигурных поверхностях практичными методами декорирования являются тампопечать и термоперенос.
Сколько разных миниатюрных конструкций может иметь одну форму?
Это зависит от того, насколько схожи детали по размеру, толщине стенок и материалу, поскольку в одном инструменте все отлито в одном кадре и в одном цвете. Небольшие связанные детали часто объединяются в общую форму, в результате чего стоимость оснастки распределяется по нескольким деталям вместо того, чтобы покупать инструмент для каждой. Детали, которым нужны разные цвета, обычно не могут иметь общую полость. Отправьте полный список деталей, а не один рисунок, и мы предложим схему расположения инструментов для всей коробки.
Не знаете, к какому маршруту относятся ваши фигурки?
Отправьте файлы скульптуры и целевое количество. Мы расскажем вам, готов ли ваш проект к оснастке, что нужно для скульптуры перед формовкой и когда лучше отлить или напечатать.
Запросить ценовое предложение